
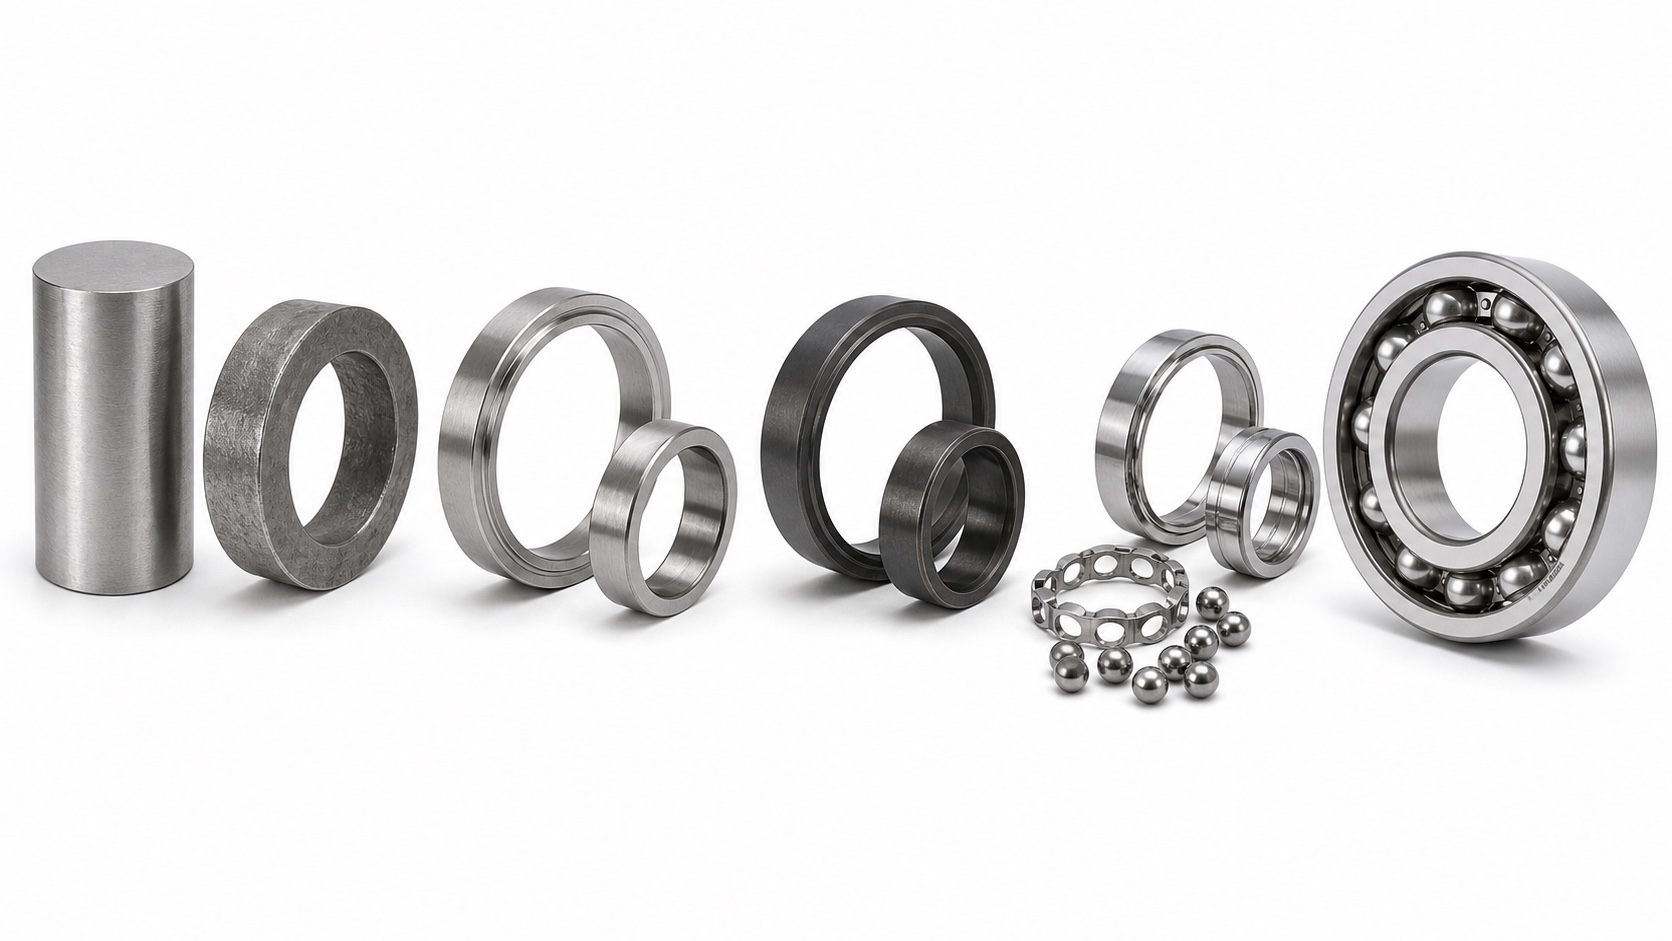
Los aros interior y exterior, bolas, jaula y cierres se fabrican como componentes de precisión separados. Después se limpian, miden, emparejan, montan, lubrican y ensayan como un conjunto. En un rodamiento rígido de bolas de acero, las operaciones habituales incluyen preparación o forja de aros, torneado, tratamiento térmico, rectificado, superacabado, conformado y lapeado de bolas, fabricación de jaula, montaje, engrase, cierre e inspección final.
Sin embargo, las medidas exteriores no explican por sí solas la fiabilidad. Influyen forma de pistas, variación de bolas, estabilidad térmica, calidad de rectificado, juego interno, lubricante, limpieza y selección de componentes durante el montaje.
Vista general del proceso
Existen varias líneas de fabricación que confluyen en el montaje.
| Componente | Operaciones habituales | Características críticas |
|---|---|---|
| Aros | Preparación, forja o conformado, torneado, tratamiento, rectificado y superacabado | Geometría, dureza, estabilidad dimensional, desviación de giro e integridad superficial. |
| Bolas | Corte, estampación en frío, eliminación de rebaba, tratamiento, rectificado, lapeado y clasificación | Variación de diámetro, redondez, acabado, dureza y material. |
| Jaula | Estampación, mecanizado o moldeo; desbarbado y tratamiento según diseño | Alojamientos, resistencia, guiado, equilibrio y compatibilidad. |
| Placas y obturaciones | Estampación o moldeo, unión y control del labio | Retención, separación o contacto, fricción y resistencia térmica o química. |
| Conjunto | Lavado, selección, montaje, lubricación, cierres, ensayo, protección y embalaje | Juego, par, ruido, vibración, sellado, trazabilidad y limpieza. |
La ruta varía. Un miniatura inoxidable, un híbrido rápido y un rodamiento grande GCR15 pueden utilizar distintos métodos de preforma, jaula, tratamiento, rectificado e inspección. El principio se mantiene: componentes precisos, superficies protegidas, juego controlado y verificación final.
Materiales
La aplicación determina los materiales. Una pieza para motor, otra para lavado y otra híbrida rápida pueden parecerse y utilizar aros, bolas, jaula, cierres y lubricantes distintos.
Aros y bolas
El acero al cromo de alto carbono, representado habitualmente por AISI 52100, se utiliza ampliamente en aros y bolas convencionales. Procesado correctamente, combina dureza, resistencia al desgaste y capacidad frente a fatiga de contacto rodante.
Los inoxidables martensíticos se utilizan cuando importa la corrosión. Sus grados no son equivalentes: cambian dureza alcanzable, resistencia química, capacidad y precio. Revise los rodamientos de acero inoxidable para ambientes húmedos antes de dar por suficiente un acero convencional.
Los híbridos suelen combinar aros de acero con bolas cerámicas, a menudo de nitruro de silicio. Los totalmente cerámicos utilizan también aros cerámicos. En aplicaciones rápidas, eléctricamente sensibles o con limitaciones de lubricación, compare los rodamientos híbridos cerámicos con las alternativas de acero.
Jaulas
Son habituales acero estampado, latón y polímeros técnicos. Influyen en fricción, masa, ruido, temperatura, compatibilidad del lubricante y respuesta a aceleraciones o golpes. La jaula no suele soportar la carga externa principal, pero debe separar y guiar las bolas sin contactos inestables ni desgaste excesivo.
Cierres y lubricante
Las placas metálicas forman una barrera estrecha sin contacto y añaden poca fricción. Las obturaciones elastoméricas pueden proteger mejor, pero generar más roce, especialmente contra el aro interior. La grasa es habitual en piezas prelubricadas y cerradas; el aceite se utiliza cuando velocidad, evacuación de calor, relubricación o proceso lo requieren.
Fabricación de los aros
Los aros reciben contactos rodantes muy concentrados. Debe obtenerse la geometría correcta sin daños metalúrgicos o superficiales.
1. Preparación de la preforma
Se parte del acero especificado. Según tamaño, volumen y proceso, la preforma puede obtenerse por forja, tubo, barra u otra forma preparada. La forja aproxima la forma y reduce material que deberá retirarse. Los aros pequeños pueden utilizar rutas de conformado de gran volumen.
La preforma conserva sobrematerial para torneado, variaciones del tratamiento térmico y rectificado posterior.
2. Torneado inicial
Se mecanizan caras, agujero o diámetro exterior, hombros, ranuras de cierre y perfil preliminar de pista. Se deja margen para corregir deformación y acabar después del tratamiento.
Un sobrematerial desigual puede producir variaciones de deformación y arranque durante el rectificado.
3. Tratamiento térmico
Templado y revenido desarrollan estructura y dureza adecuadas para resistir deformación y desgaste. También modifican dimensiones y tensiones residuales, por lo que importa el control completo y no solo una temperatura nominal.
Limpieza del acero, distribución de carburos, fases retenidas, uniformidad del temple, revenido y estabilización pueden cambiar fatiga y estabilidad. El proceso depende de aleación, sección, precisión y temperatura de servicio.
4. Rectificado de precisión
Después del endurecimiento se rectifican caras, diámetro exterior, agujero, hombros y pistas hasta medidas finales o próximas a ellas.
En las pistas deben controlarse diámetro, curvatura, ondulación, redondez, posición y desviación de giro. Un defecto invisible a simple vista puede causar ruido, vibración, tensión localizada o par elevado.
El calor excesivo puede alterar la superficie endurecida, causar quemaduras de rectificado o tensiones residuales desfavorables. Por ello, cumplir una medida no garantiza integridad superficial.
5. Superacabado
El bruñido o superacabado reduce picos de rugosidad y favorece una película lubricante estable. Refina una superficie ya controlada: no corrige geometría incorrecta ni tratamiento térmico dañado.
Cómo se obtiene la redondez de las bolas
Las bolas de acero producidas en volumen no suelen obtenerse vertiendo metal fundido en moldes esféricos. Se conforman a partir de alambre o barra y se afinan progresivamente.
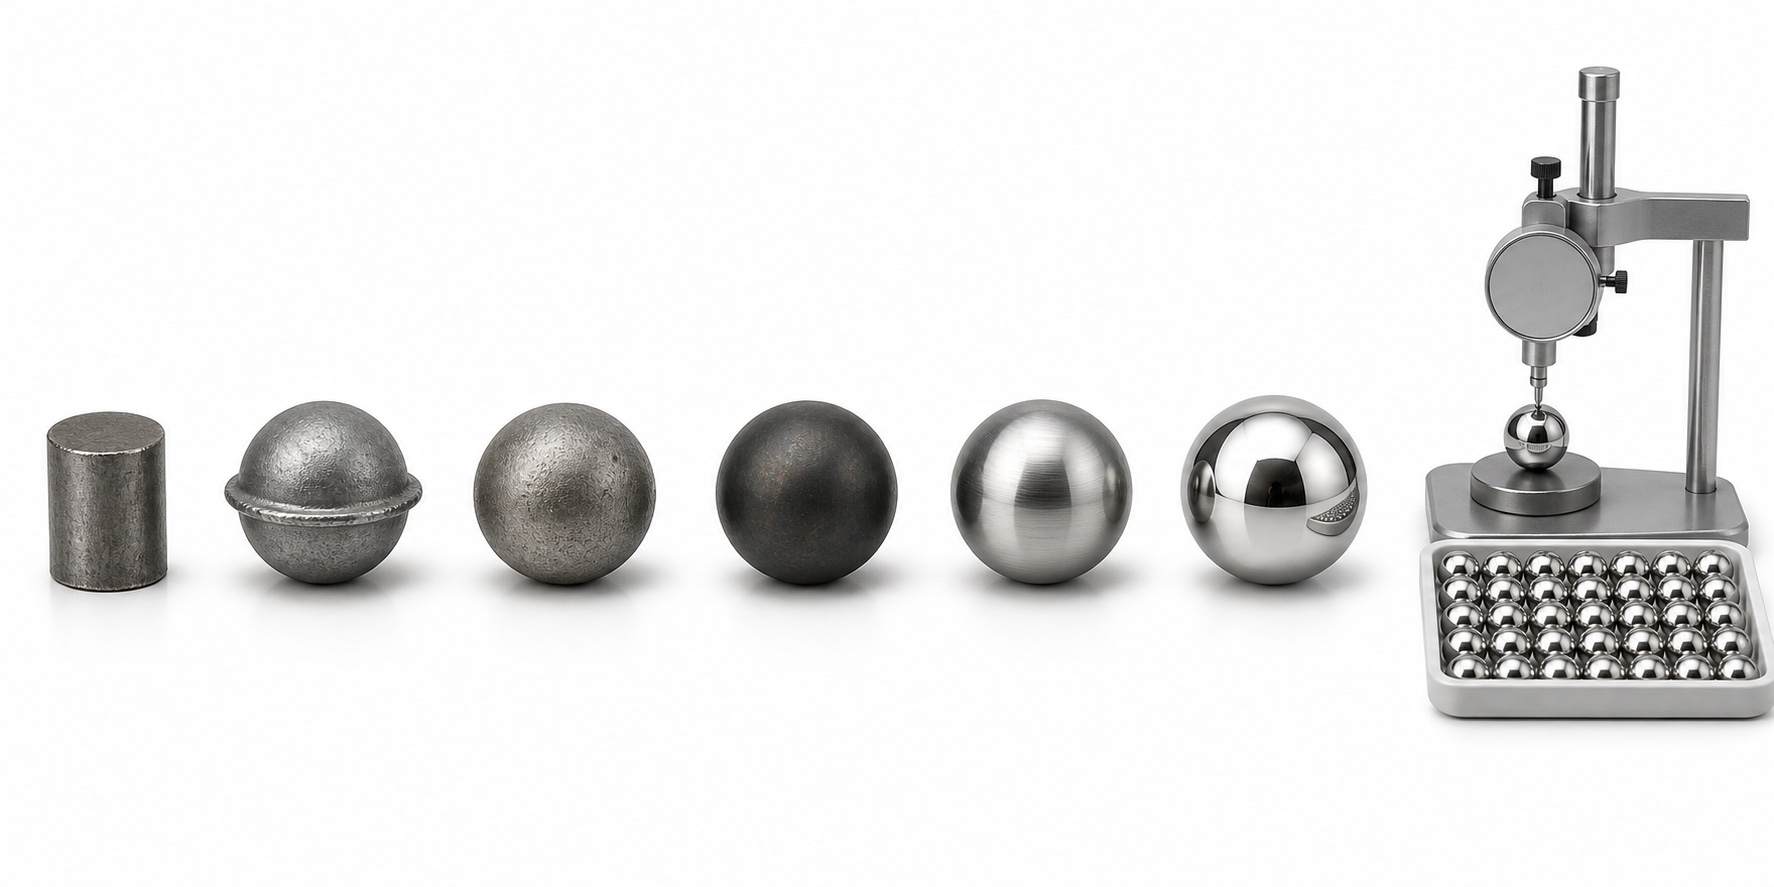
Ilustración conceptual: conformado, rectificado y lapeado mejoran progresivamente la precisión superficial.
1. Corte
El alambre o barra se corta en pequeños segmentos con el volumen aproximado de una bola. Su regularidad facilita un conformado y arranque de material consistentes.
2. Estampación en frío
El segmento se comprime entre matrices hasta formar una preforma casi esférica. En la separación entre matrices queda una banda saliente de material o rebaba.
3. Eliminación de la rebaba
Las preformas ruedan bajo presión entre placas ranuradas. Se elimina la banda ecuatorial y se mejora la forma. Según la ruta, puede aplicarse rectificado antes de endurecer.
4. Endurecimiento
El tratamiento térmico desarrolla dureza y microestructura. Después se eliminan cascarilla y residuos. Su control afecta a deformación, estabilidad y capacidad a fatiga.
5. Rectificado y lapeado
Operaciones progresivamente más finas mejoran consistencia del diámetro, redondez y acabado, retirando cantidades controladas de material.
Las bolas terminadas pueden clasificarse según ISO 3290-1. El grado no es solo dureza o material: incluye requisitos geométricos y superficiales. Un número menor suele corresponder a tolerancias más estrictas, pero debe ajustarse al diseño completo; pedir el grado más exigente no garantiza una mejora de la aplicación.
Finalmente se lavan, inspeccionan y agrupan por diámetros estrechamente controlados para el montaje.
Fabricación de jaulas, placas y obturaciones
La jaula de acero estampado parte de chapa. Se conforman alojamientos y mitades o estructura, con recorte, punzonado, desbarbado, remachado y tratamiento según el diseño.
Las jaulas de latón pueden mecanizarse desde una preforma anular. Las poliméricas suelen moldearse por inyección, controlando resina, orientación de fibras si las hay, contracción, alojamientos y rebabas. Deben permitir movimiento de las bolas sin contacto entre bolas vecinas.
Las placas metálicas se estampan para fijarse al aro exterior y dejar un pequeño espacio junto al interior. Las obturaciones se moldean en elastómero y pueden llevar refuerzo metálico. Geometría y concentricidad del labio afectan a protección y fricción.
Cómo se introducen las bolas sin partir los aros
En un rodamiento rígido de bolas convencional, el aro interior se desplaza excéntricamente dentro del exterior. Se crea un espacio amplio en forma de media luna por el que se introducen las bolas. Después se recentra el aro, se distribuyen las bolas y se instala la jaula.
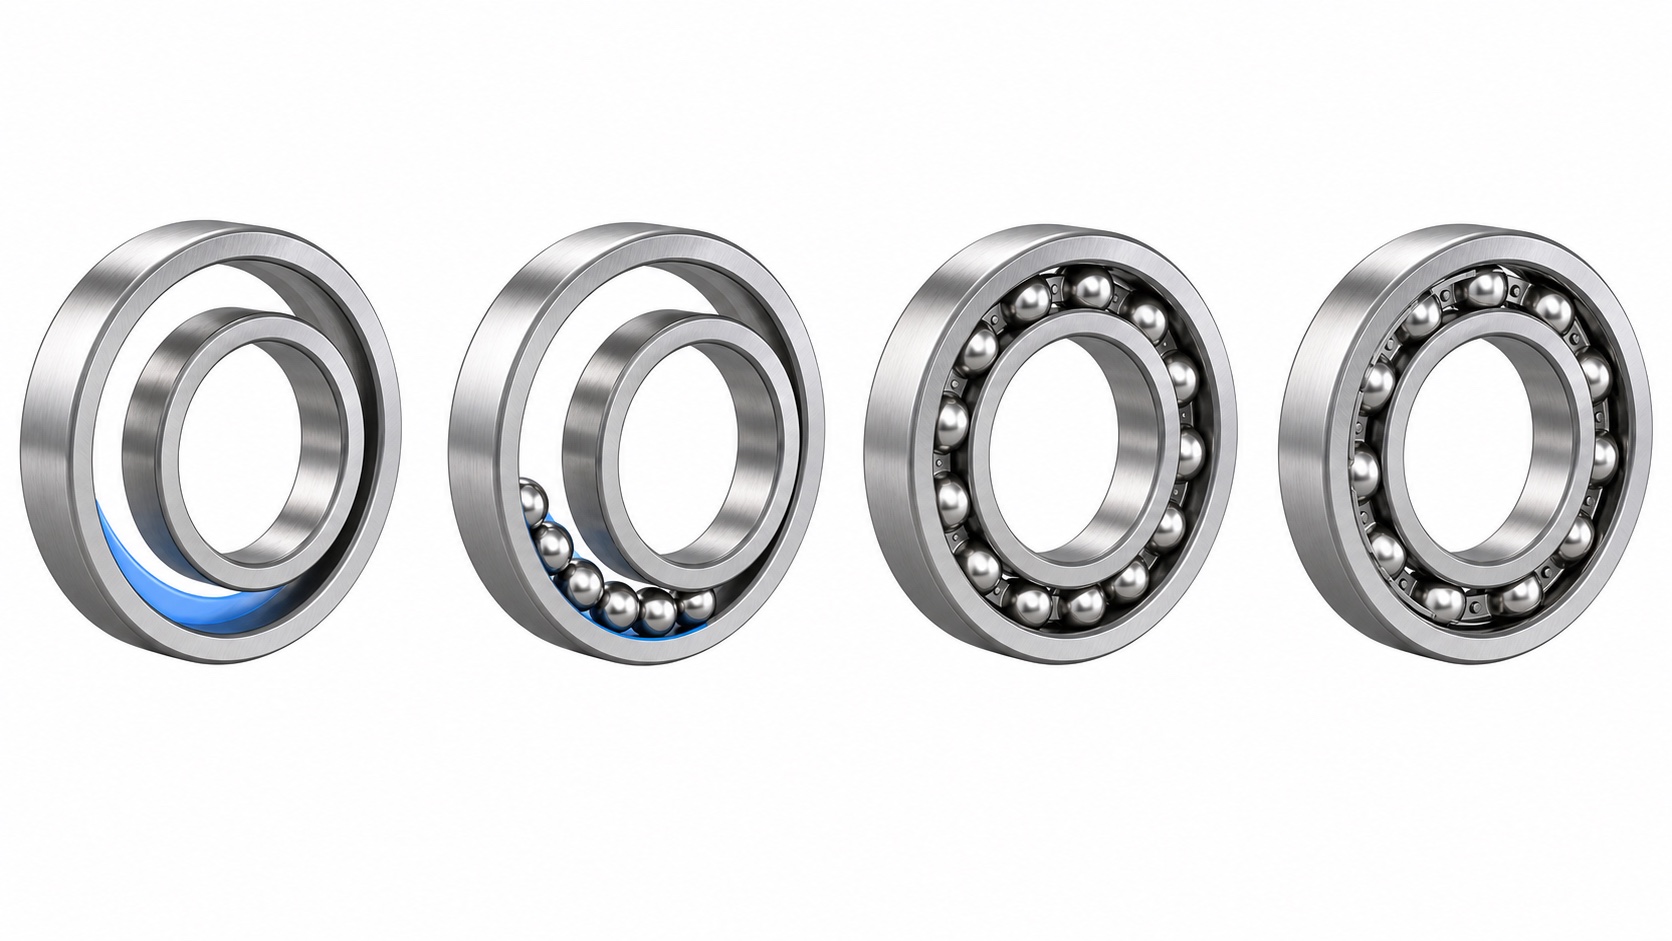
Principio simplificado de montaje de un rodamiento rígido abierto. El utillaje y montaje de jaula dependen del diseño.
No es un método universal. Diseños de máxima capacidad pueden tener ranuras de llenado; contacto angular, doble hilera, aros partidos y diseños especiales pueden necesitar otras rutas. El montaje forma parte del diseño del rodamiento.
Medición y selección de componentes
La referencia expresa medidas nominales, pero el juego depende de las dimensiones reales y geometría de los componentes elegidos. Por ello se miden y agrupan aros y bolas, y se combinan grupos compatibles para alcanzar el juego o precarga especificados.
El montaje selectivo no convierte piezas defectuosas en aceptables. Cada componente debe cumplir sus requisitos; la selección gestiona pequeñas variaciones permitidas.
Comprobar solo diámetros exteriores puede asegurar el encaje y no el funcionamiento. El juego influye en reparto de carga, ruido, calor, rigidez y respuesta a interferencia y dilatación. La calculadora de juego interno puede servir como referencia adicional al analizar el estado montado.
Lubricación, cierres y montaje final
Los componentes deben estar limpios. Una partícula dura puede indentar la pista o aumentar vibración desde las primeras vueltas. La limpieza es una característica de fabricación, no solo de embalaje.
Tras montar bolas y jaula, las versiones abiertas pueden pasar a protección y embalaje. Las engrasadas reciben tipo y cantidad controlados. Después se montan placas u obturaciones y se comprueban retención, daños y posibles roces.
Más grasa no significa mayor duración. Un exceso aumenta agitación y temperatura; un defecto o mala distribución puede reducir vida. Importan viscosidad del aceite base, espesante, aditivos, compatibilidad con cierres, par de arranque, temperatura, velocidad y almacenamiento.
Inspección antes de la entrega
El plan depende de precisión, riesgo, requisitos y volumen. Puede combinar controles en proceso, muestreo y ensayos automáticos finales.
| Control | Qué verifica | Consecuencia si falla |
|---|---|---|
| Material y limpieza interna | Aleación e inclusiones | Fatiga prematura, tratamiento inestable o corrosión inesperada. |
| Dureza y microestructura | Resultado térmico | Desgaste, grietas, cambios dimensionales y fatiga. |
| Medidas y desviación de giro | Ajustes y precisión | Mal encaje, oscilación, cambio de precarga y vibración. |
| Forma y acabado de pistas | Contacto y película lubricante | Ruido, calor, tensiones y daño superficial. |
| Variación y redondez de bolas | Transmisión suave de carga | Vibración, reparto desigual y par variable. |
| Juego radial o axial | Juego y rigidez | Calor, holgura, ruido y menor vida. |
| Par de arranque y giro | Fricción y montaje | Consumo de motor, calor y movimiento irregular. |
| Ruido y vibración | Estado combinado de fabricación y limpieza | Rechazo por ruido o giro áspero. |
| Cierres | Retención de lubricante y exclusión de suciedad | Fugas, entrada de agua y fricción adicional. |
| Grasa y llenado | Lubricación y temperatura | Falta de lubricación, agitación, incompatibilidad o poca duración. |
| Marcaje y trazabilidad | Identificación de lote y proceso | Dificultad para aislar incidencias o determinar causas. |
Ningún ensayo demuestra por sí solo toda la calidad. Una pieza silenciosa no necesariamente soporta una carga elevada; una pieza dimensionalmente correcta puede tener problemas de lubricación o superficie. El plan debe corresponder al riesgo.
Dónde se manifiesta la calidad
Considere dos 6204 nuevos con iguales medidas y marcajes. Ambos encajan, pero uno presenta más vibración y calor en un ensayo controlado de motor.
No demuestra automáticamente un acero incorrecto. Pueden diferir juego, ondulación de pistas, contacto del cierre, grasa, selección de bolas, contaminación o daño de rectificado. También deben descartarse interferencia y desalineación de montaje.
Comience con evidencias: mida eje y alojamiento, confirme ajustes y juego, registre temperatura y vibración, inspeccione lubricante y cierres y, si se desmonta la pieza, revise aros y bolas.
Integridad superficial, no solo brillo
Una pista brillante puede esconder alteración térmica o tensiones desfavorables. Parámetros de rectificado, refrigeración, diamantado y detección de quemaduras importan porque el contacto solicita repetidamente la superficie y el material bajo ella.
Limpieza en todas las etapas
La limpieza del acero reduce inclusiones internas; la limpieza del montaje evita partículas externas atrapadas. Son problemas distintos y ambos afectan a fatiga.
Geometría del conjunto
Diámetro de bola, curvatura, juego, desviación de giro, alojamientos de jaula y alineación de cierres interactúan. Mejorar una tolerancia aislada no compensa un proceso global sin control.
Datos para revisar la fabricación
- Referencia, dimensiones y plano no estándar.
- Cargas radial y axial, golpes e inversiones.
- Velocidades de ambos aros, ciclo y aceleración.
- Ajustes, temperatura y desalineación.
- Juego o precarga requeridos.
- Materiales de aros y bolas, corrosión y expectativas térmicas.
- Jaula y restricciones químicas, térmicas o de aceleración.
- Cierres y contaminación.
- Lubricante, cantidad, límite de par y vida esperada.
- Precisión, desviación de giro, vibración, ruido y aceptación de par.
- Informes, certificados, plan de control, PPAP o trazabilidad.
- Embalaje, protección anticorrosiva, almacenamiento y limpieza.
Una documentación excesiva puede añadir coste a un producto general sin mejorar su función. En una aplicación crítica, rápida, silenciosa o difícil de mantener, una referencia de catálogo puede ser insuficiente. Ajuste la verificación a la consecuencia del fallo.
Ideas equivocadas frecuentes
«Las bolas se funden en moldes redondos»
Las bolas de acero habituales se estampan en frío desde alambre, se desbarban, endurecen, rectifican y lapean. La precisión final procede del acabado progresivo y la inspección.
«Cuanto menor sea el grado de bola, mejor será cualquier rodamiento»
Una tolerancia más estricta puede ayudar, pero también importan pistas, juego, lubricación, jaula, montaje e instalación. La precisión debe corresponder al diseño.
«La inspección final crea la calidad»
Puede detectar defectos definidos, pero no reparar microestructura, quemaduras o procesos inestables. La calidad debe controlarse durante cada etapa.
«Más grasa significa más vida»
El exceso puede aumentar temperatura y agitación. Tipo y cantidad dependen de velocidad, volumen libre, temperatura, cierres y servicio.
«Las mismas dimensiones garantizan intercambiabilidad»
No definen juego, precisión, jaula, cierre, lubricante, material, capacidad, velocidad ni ruido. Confirme sufijos y requisitos completos.
Cuándo no cambiar la especificación
No cambie acero, juego, jaula, cierre, grasa, bolas o precisión solo para reducir precio. Puede modificar ajustes, calor, ruido, corrosión, velocidad y duración.
Una modificación puede justificarse con datos y ensayos comparables: mismo eje y alojamiento, carga, velocidad, temperatura, lubricación, montaje y criterios de aceptación. Un breve giro sin carga no valida una pieza para una máquina de producción cargada.
Preguntas frecuentes
¿Cuánto tarda la fabricación?
No hay un plazo universal. Depende de tipo, tamaño, volumen, lotes térmicos, precisión, inspección y disponibilidad de componentes. No deben acelerarse tratamiento o acabado sin validar el proceso.
¿Se mecaniza todo desde una sola pieza?
No. Aros, bolas, jaula y cierres son piezas separadas que se montan después de limpiar y medir.
¿Cómo se hacen perfectamente redondas las bolas?
No son esferas matemáticamente perfectas: se fabrican dentro de tolerancias mediante conformado, desbarbado, tratamiento, rectificado y lapeado, seguidos de medición y clasificación.
¿Para qué sirve el superacabado?
Reduce picos de rugosidad y favorece rodadura y película lubricante. No repara forma incorrecta ni daño térmico.
¿Cómo se introducen bolas en un rodamiento sellado?
Se montan antes de colocar los cierres. En un rígido convencional se desplazan excéntricamente los aros, se cargan las bolas y se recentra el conjunto antes de instalar jaula y cierres.
¿Puede cumplir medidas y hacer ruido?
Sí. Ondulación, variación de bolas, contaminación, jaula, cierre, grasa, juego o instalación pueden producir ruido. La inspección dimensional es necesaria, pero no suficiente.
Especificar el rodamiento como un conjunto
Material y dimensiones importan, pero también juego, pistas, jaula, cierres, grasa, limpieza y criterios de inspección. Para una revisión con CXE Bearing, facilite referencia o plano, cantidad, carga, velocidad, ajustes, temperatura, entorno, juego, protección, lubricación, ruido y documentación. Así el plan de fabricación puede corresponder al servicio real.